
规整填料压降算不准,塔器设计就悬——算大了真空度拉不上去,算小了开车液泛被迫降负荷。很多设计人员只会查样本上的"每米压降参考值",但样本值是特定物系下的,换到自己的工况就偏。本文给出工程上最实用的估算路径:泛点气速反推法 + 比表面积-压降参考曲线 + F因子-泛点率关联图,覆盖常压到高真空,设计阶段直接套。
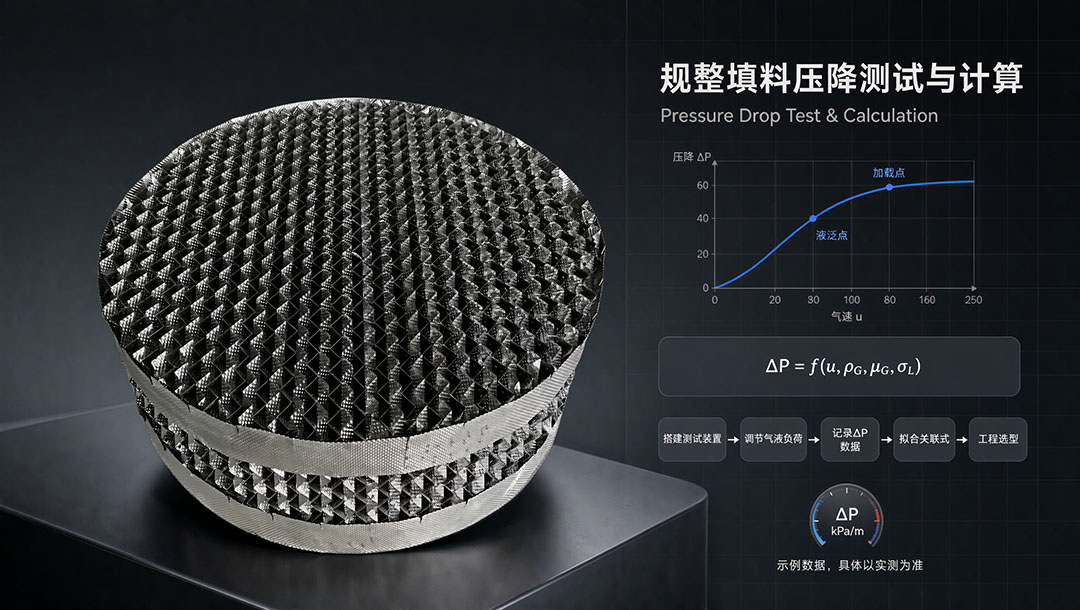
工程上最常用、也最好用的思路是:先算泛点气速,再按设计泛点率反推操作气速,最后用比表面积和空隙率估算压降。
u泛 = C泛 × √[(ρL - ρV) / ρV]
其中 C泛 是泛点负荷系数,与填料比表面积和液体负荷有关:
| 填料型号 | 比表面积(m²/m³) | C泛参考值(m/s) | 说明 |
|---|---|---|---|
| 125Y | 125 | 0.12–0.15 | 粗分离、常压 |
| 250Y | 250 | 0.08–0.11 | 精馏主力 |
| 350Y | 350 | 0.06–0.08 | 高纯度分离 |
| 500Y | 500 | 0.04–0.06 | 深分离、真空 |
| 700Y | 700 | 0.03–0.04 | 高真空、极深分离 |
操作气速确定后,每米压降用下式估算:
ΔP = K × a × (u / ε3) × ρV × (1 + 0.1 × LW)
K:填料阻力系数,250Y取0.02–0.03,500Y取0.04–0.06
a:比表面积(m²/m³)
ε:空隙率(小数)
LW:液相负荷(m³/㎡·h),除以50归一化
注:C泛、K等参数因波纹倾角、开孔率、材质厚度而异,上表为工程经验参考区间,精确值以填料厂家实测曲线或工艺包为准。
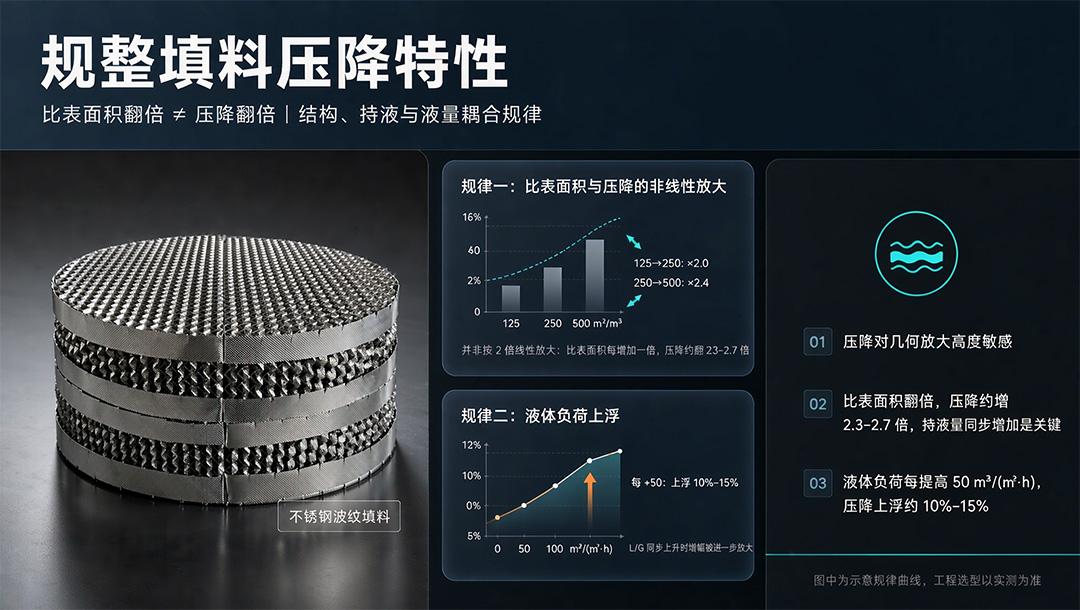
下表为空气-水体系、F=2.0 Pa0.5、常温常压下各型号每米压降参考区间,实际物系按气相密度比修正:
| 填料型号 | 比表面积 | 空隙率 | 每米压降(Pa/m) | 修正系数(ρV/1.2) |
|---|---|---|---|---|
| 125Y | 125 | 98% | 80–150 | ×ρV/1.2 |
| 250Y | 250 | 95–97% | 150–300 | ×ρV/1.2 |
| 350Y | 350 | 93–95% | 250–450 | ×ρV/1.2 |
| 500Y | 500 | 90–93% | 400–700 | ×ρV/1.2 |
| 700Y | 700 | 85–88% | 600–1000 | ×ρV/1.2 |
曲线规律:比表面积每增加一倍,压降约翻2.3–2.7倍(不是线性2倍),因为持液量也同步增加。液体负荷每增加50 m³/(㎡·h),压降上浮约10%–15%。
F因子(气相动能因子)是压降估算的核心变量,F = u × √ρV。下表给出250Y和500Y在不同F因子下的泛点率参考:
| F因子(Pa0.5) | 250Y 泛点率 | 500Y 泛点率 | 设计建议 |
|---|---|---|---|
| 1.0 | ≈30% | ≈40% | 低负荷运行,余量大 |
| 1.5 | ≈45% | ≈60% | 250Y安全区,500Y接近上限 |
| 2.0 | ≈60% | ≈80% | 250Y设计点,500Y需降负荷 |
| 2.5 | ≈75% | ≈95% | 250Y接近上限,500Y已液泛 |
| 3.0 | ≈90% | >100% | 250Y液泛区 |
关键规律:500Y在相同F因子下泛点率比250Y高约15个百分点——比表面积大,通量小,相同气速下更接近液泛。真空工况气相密度小,F因子相同时压降低但泛点率反而更高,设计时要同时校核。
工况参数:
塔径:DN1200(A=1.13㎡)
填料:250Y金属孔板波纹,床层高6m
气相流量:V=2500 m³/h(操作状态)
气相密度:ρV=1.8 kg/m³
液相流量:L=15 m³/(㎡·h)
液相密度:ρL=960 kg/m³
第一步:算空塔气速
u = 2500 / 3600 / 1.13 = 0.615 m/s
第二步:算泛点气速
u泛 = 0.10 × √[(960-1.8)/1.8] = 0.10 × √531 = 0.10 × 23.0 = 2.30 m/s
第三步:算泛点率
泛点率 = 0.615 / 2.30 = 26.7%
第四步:算每米压降
ΔP = 0.025 × 250 × (0.615/0.96³) × 1.8 × (1+0.1×15/50) = 25.2 Pa/m
第五步:总压降
ΔP总 = 25.2 × 6 = 151 Pa ≈ 0.15 kPa
结论:泛点率27%、总压降0.15kPa,运行非常安全。若提量至u=1.5m/s(泛点率65%),压降约升至0.9kPa,仍在安全区但余量收窄。
工况参数:
塔径:DN800(A=0.50㎡)
填料:500Y金属孔板波纹,床层高8m
气相流量:V=800 m³/h(操作状态)
气相密度:ρV=0.6 kg/m³(塔顶真空条件)
液相流量:L=8 m³/(㎡·h)
液相密度:ρL=860 kg/m³
第一步:算空塔气速
u = 800 / 3600 / 0.50 = 0.444 m/s
第二步:算泛点气速
u泛 = 0.05 × √[(860-0.6)/0.6] = 0.05 × √1432 = 0.05 × 37.8 = 1.89 m/s
第三步:算泛点率
泛点率 = 0.444 / 1.89 = 23.5%
第四步:算每米压降
ΔP = 0.05 × 500 × (0.444/0.91³) × 0.6 × (1+0.1×8/50) = 7.8 Pa/m
第五步:总压降
ΔP总 = 7.8 × 8 = 62 Pa ≈ 0.06 kPa
结论:真空工况下气相密度小,虽然泛点率只有23.5%,但压降极低(0.06kPa/8m),对真空度影响很小。若提量至u=1.0m/s,泛点率升至53%,压降约升至0.4kPa,仍在真空塔允许范围内。
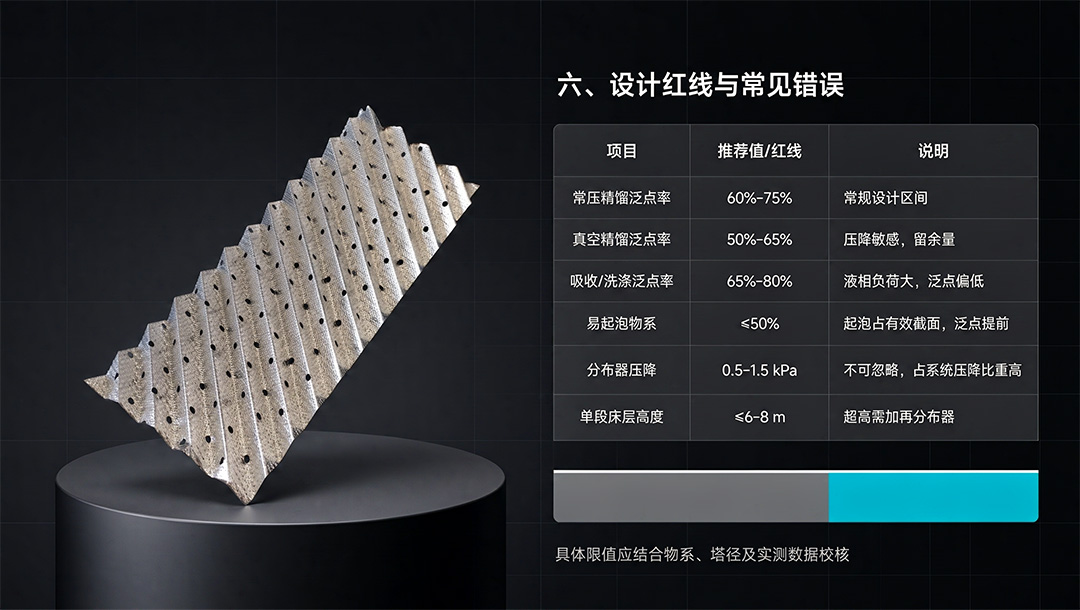
| 项目 | 推荐值/红线 | 说明 |
|---|---|---|
| 常压精馏泛点率 | 60%–75% | 常规设计区间 |
| 真空精馏泛点率 | 50%–65% | 压降敏感,留余量 |
| 吸收/洗涤泛点率 | 65%–80% | 液相负荷大,泛点偏低 |
| 易起泡物系 | ≤50% | 起泡占有效截面,泛点提前 |
| 分布器压降 | 0.5–1.5 kPa | 不可忽略,占系统压降比重高 |
| 单段床层高度 | ≤6–8m | 超高需加再分布器 |
常见错误:
用标准状态流量算气速:必须用操作状态(温度、压力)下的实际体积流量
忽略持液修正:高液体负荷(>50 m³/㎡·h)下湿床压降可比干床高50%以上
真空工况直接套常压表:气相密度小,F因子相同时压降低但泛点率高,要同时校核
分布器压降漏算:槽式分布器自身压降0.5–1.5kPa,真空塔中占比极高
床层太高不分段:单段>6m壁流累积,实际压降高于计算值
250Y:常压F=2.0附近每米约200–300Pa,真空工况按比例折算
500Y:约为250Y的2.5倍,每米约500–700Pa
总压降 = 每米压降 × 床层米数 + 分布器压降 + 支承/再分布器压降
真空塔:先算泛点率,压降通常不是瓶颈,泛点才是
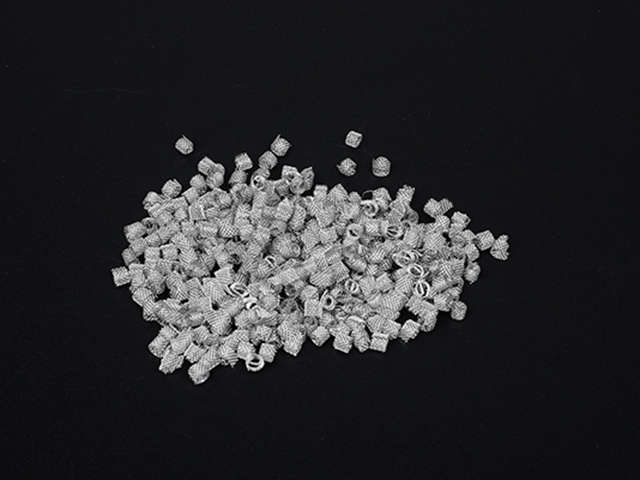
江西艾特传质可按工况参数做规整填料压降计算与选型,覆盖125Y/250Y/350Y/500Y/700Y全系列,金属孔板波纹、丝网波纹、陶瓷波纹均可提供压降曲线与工艺包配合。配套液体分布器、丝网填料清洗、陶瓷散堆填料联动选型。
江西艾特传质科技有限公司 · 规整填料压降设计与选型
官网:www.aitemt.com 技术咨询:186-0799-9558(邱经理)
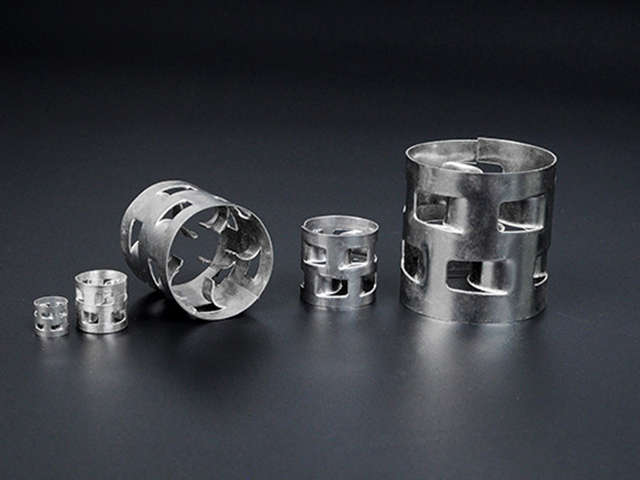
提供产品:250Y金属规整填料、500Y金属规整填料、CY700丝网波纹、350Y金属孔板波纹;支持压降计算与工艺包配合。
留言附气相/液相流量、操作温度压力、塔径、分离要求,获取压降估算与填料选型方案。
版权所有©江西艾特传质科技有限公司 手机:18507999558 公司地址:江西省萍乡市安源区安源工业园金光大道与重庆中路交汇处
 18507999558

